随着免喷涂材料、模内装饰及模内喷涂等工艺逐步成熟,传统"注塑成型后再进行表面处理"的制造路径正在被改写。这一变化已在汽车外饰领域率先显形。
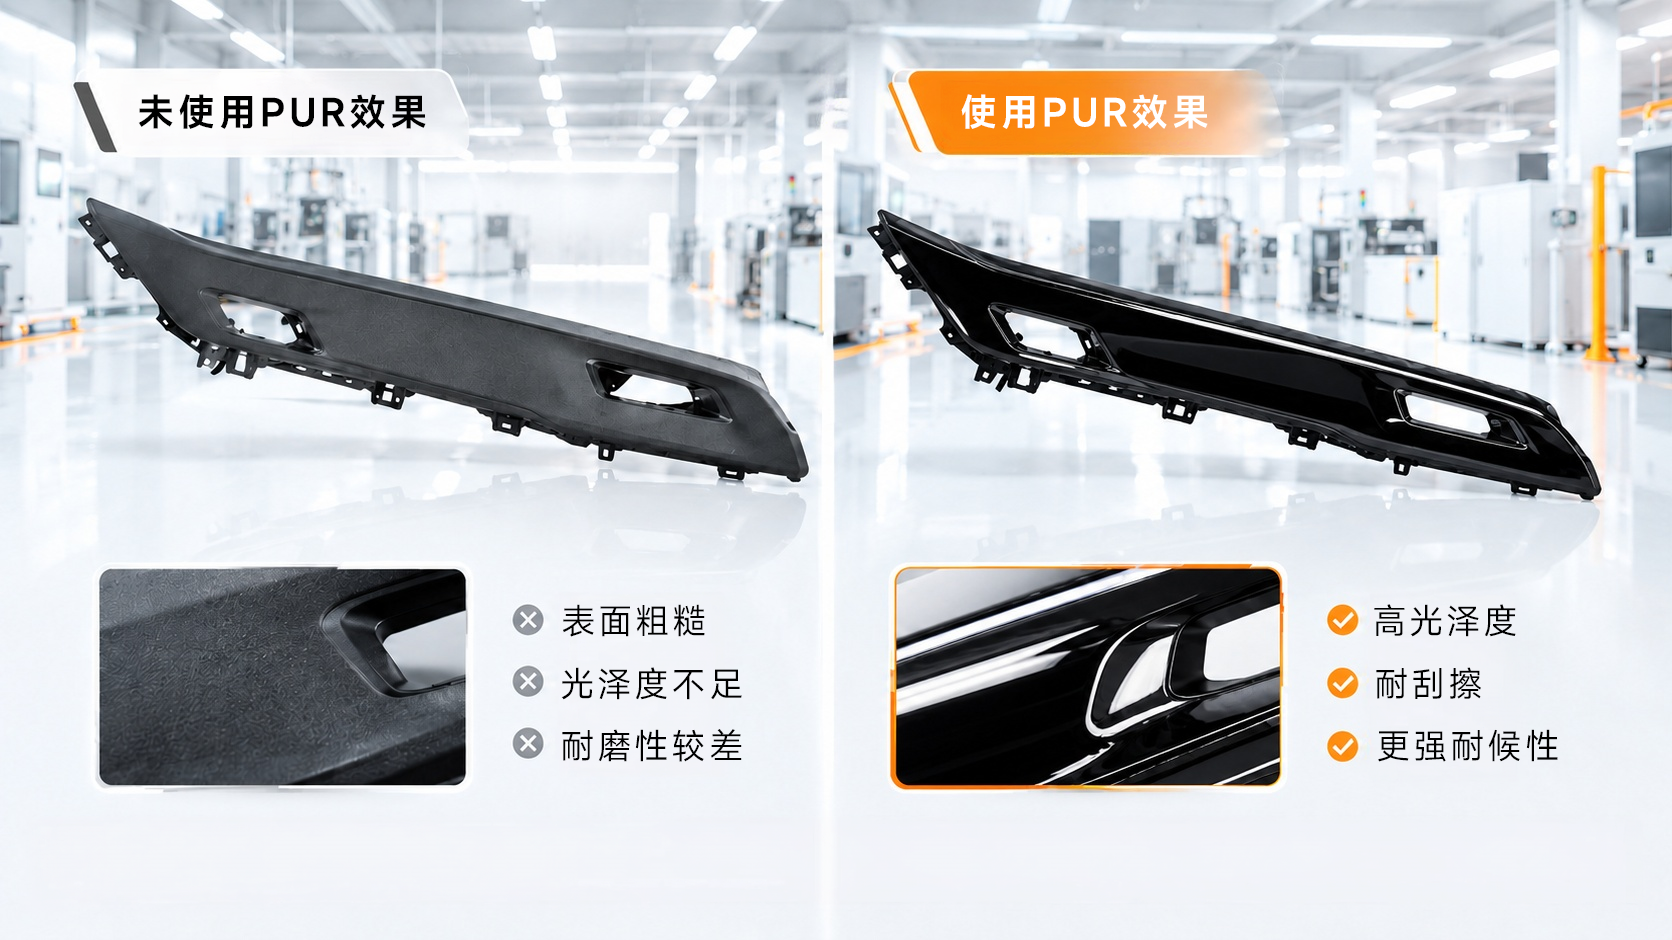
过去,前格栅、立柱饰板、后视镜壳等外饰件在注塑完成后,还需经历打磨、喷涂、固化等多道后处理工序。如今,一部分表面效果已能在成型阶段直接实现。以PUR模内喷涂为例:基材注塑完成后,第二射PUR涂层直接注入塑料件表面,固化后开模取出的零件已自带涂层,无需再进行喷涂。
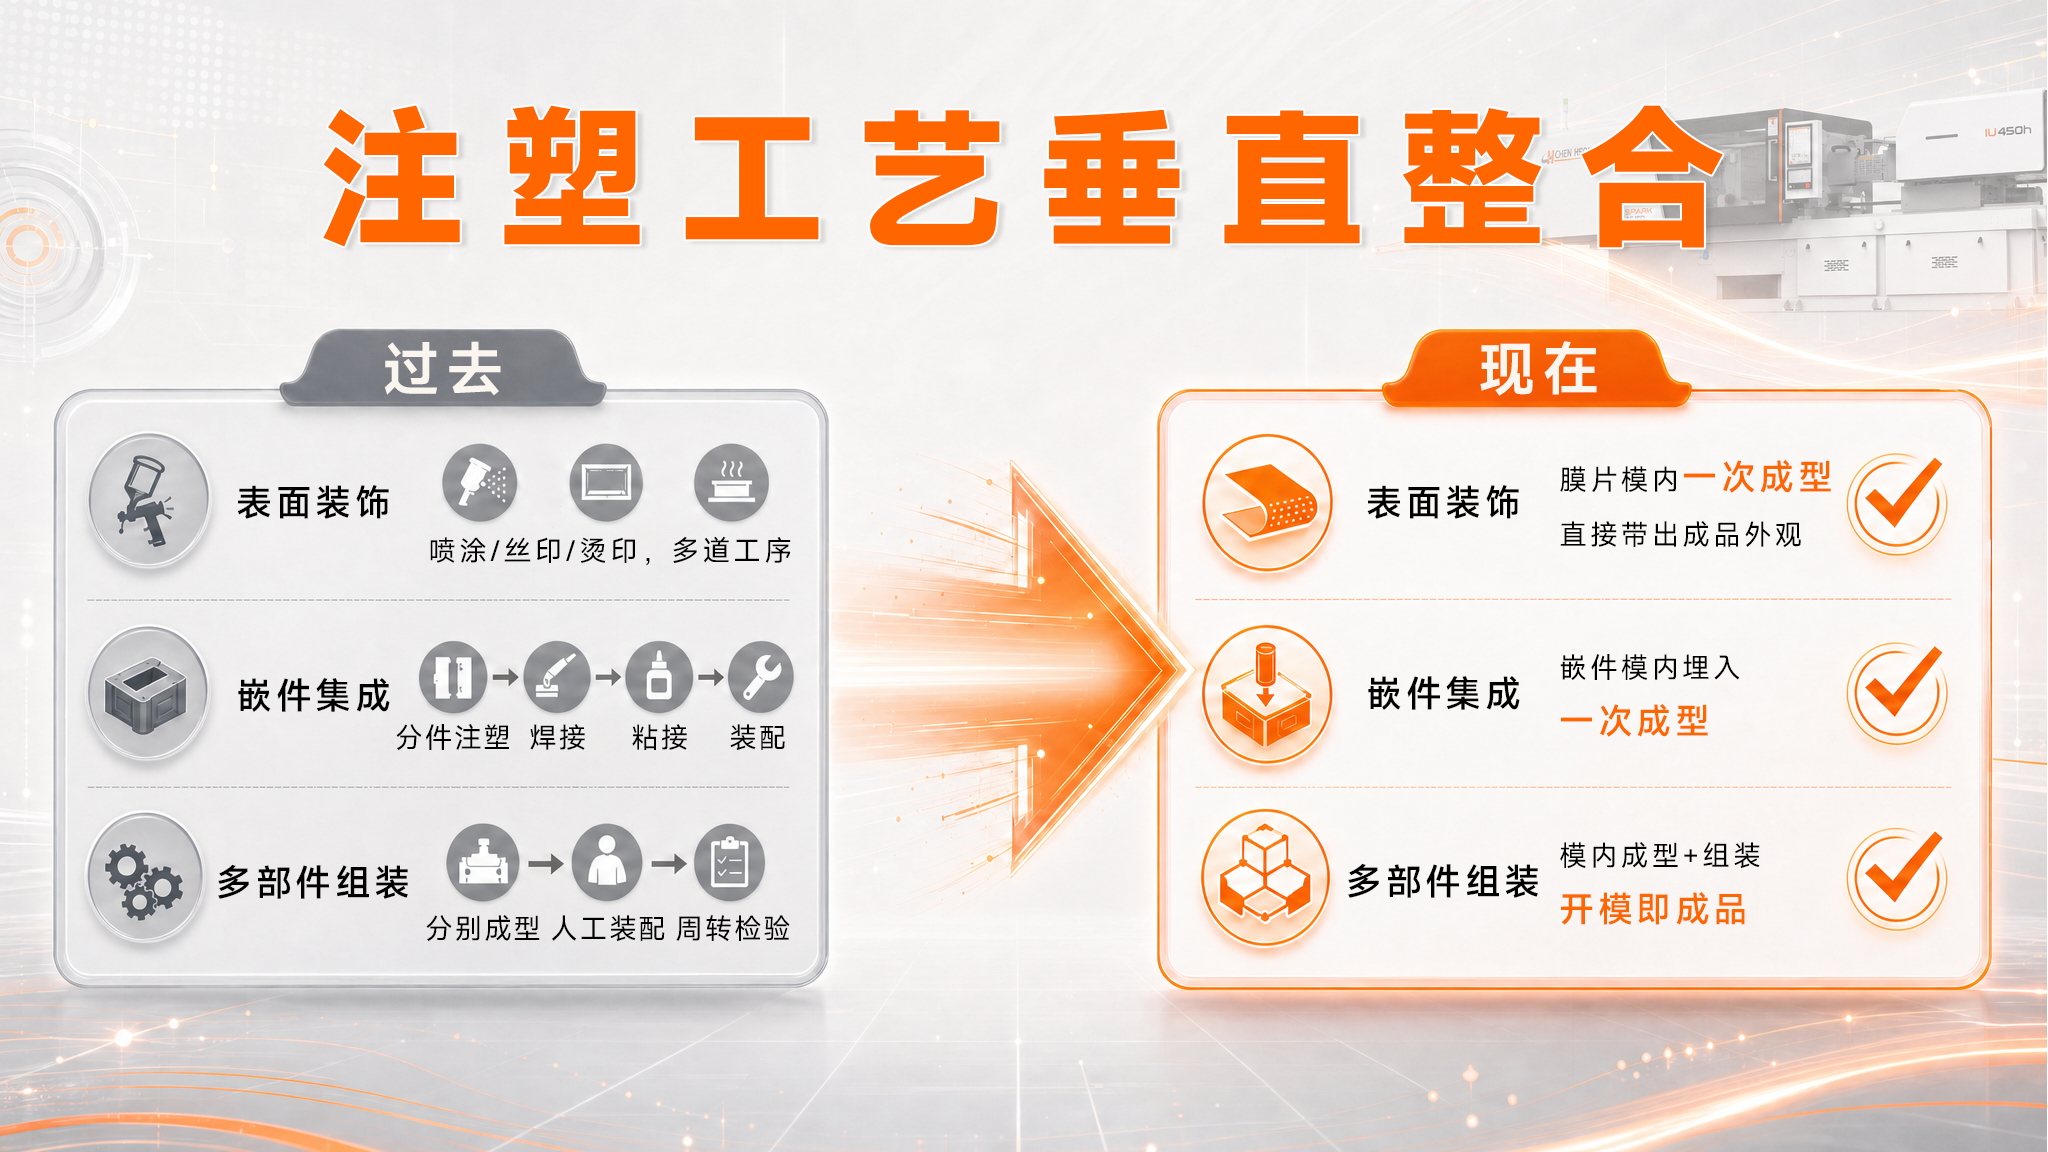
这一趋势并非孤例。表面装饰、嵌件集成、多部件组装——这三类曾经独立存在的后道工序,正在被前移、合并进注塑环节,或与注塑深度绑定。当注塑环节交付的对象从单一成型零件向更高完成度的部件延伸,对注塑设备的需求也随之改变:"一机多能"开始被列入需求清单。
震雄不将自己局限于设备供应商的角色,而是围绕"成品交付"目标,将设备、工艺与自动化能力整合在一起。
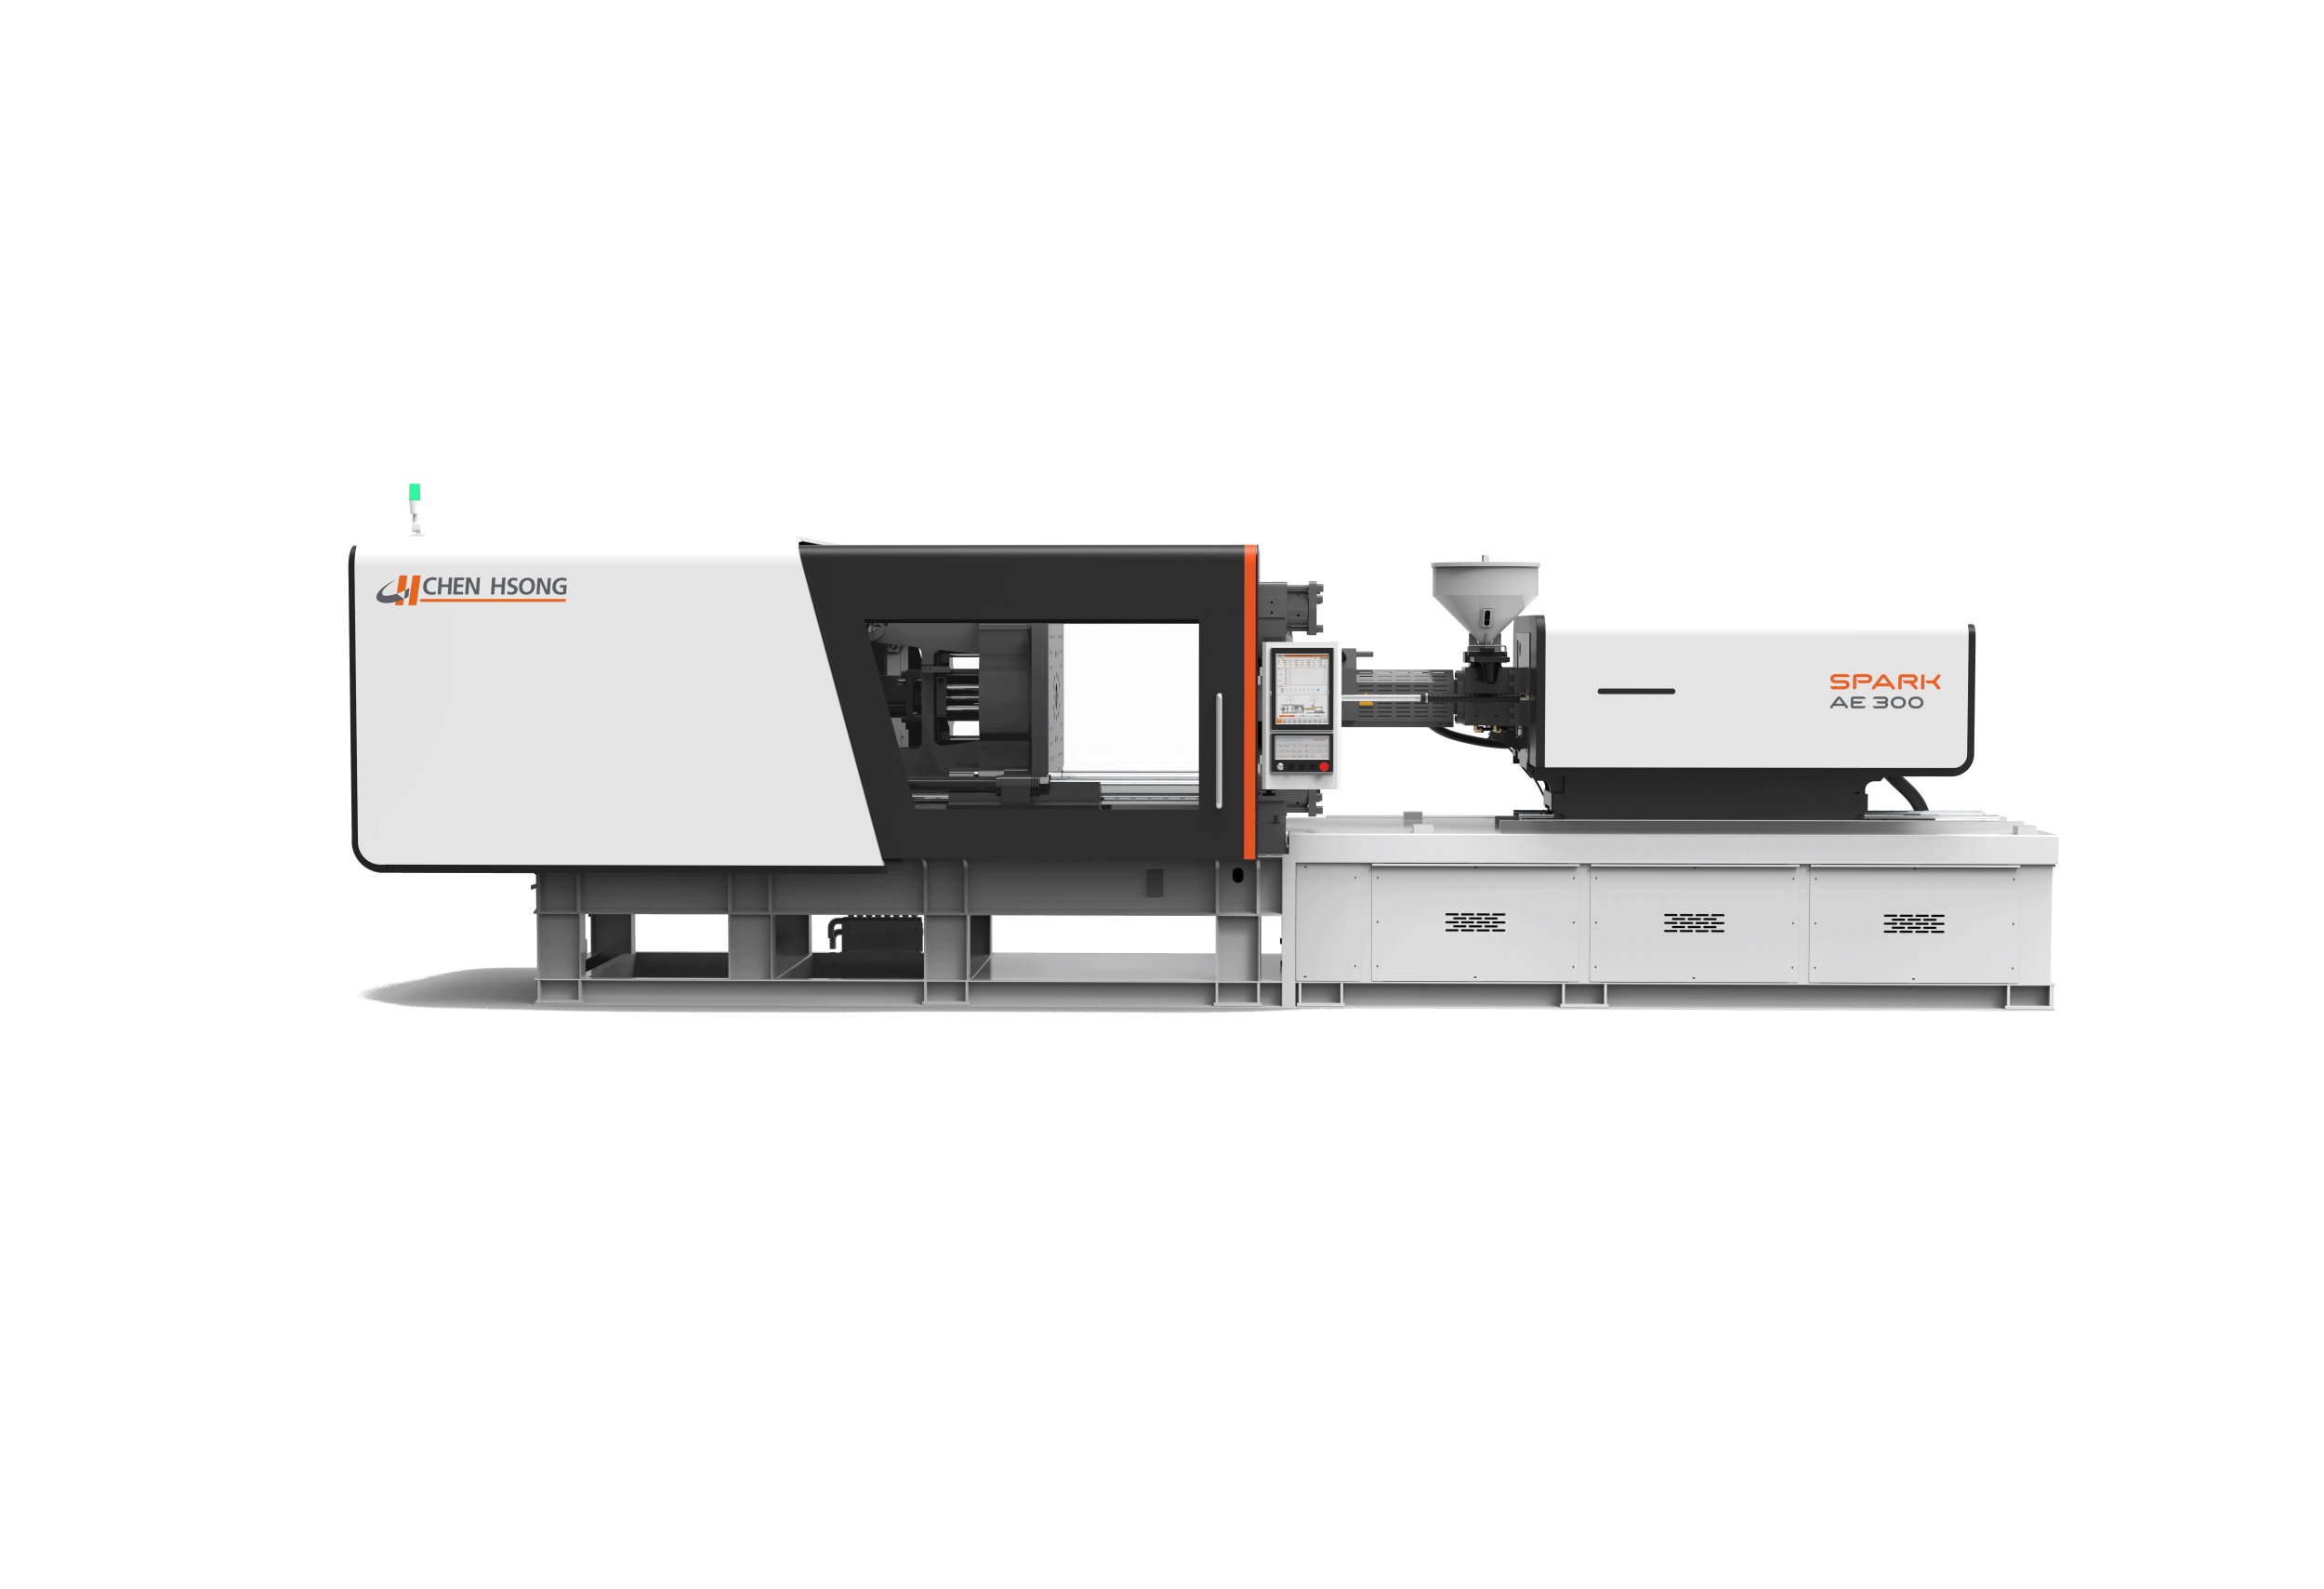
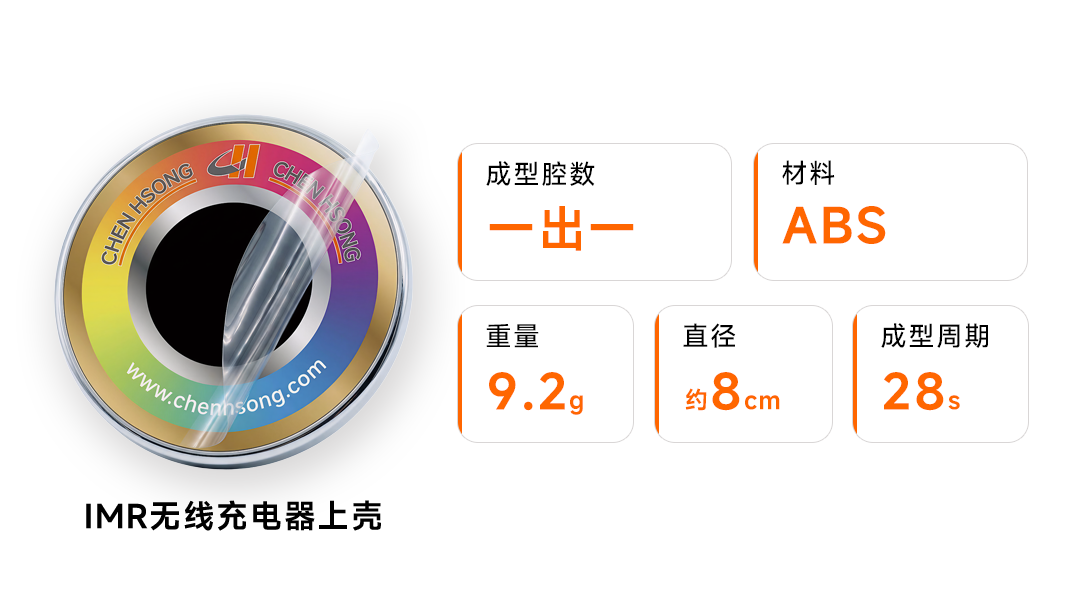
IMR的转印窗口极短,图案从薄膜向塑件表面的转移发生在开模前的数秒内。震雄SPARK AE全电注塑机以±0.01mm射胶重复精度、毫秒级压力响应及全电动洁净配置,确保转印过程中薄膜形态恒定、压力波动最小化、转印面无瑕疵。
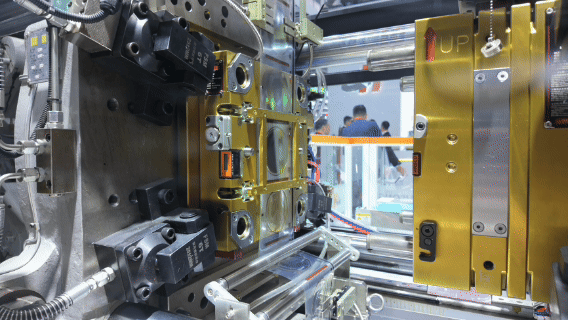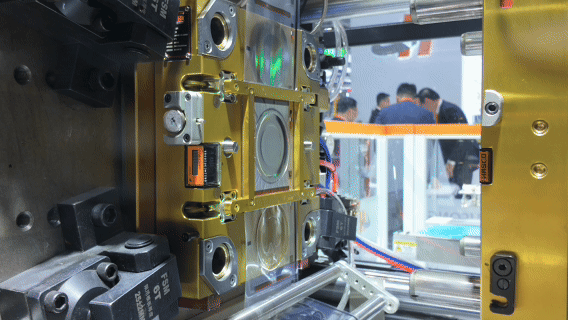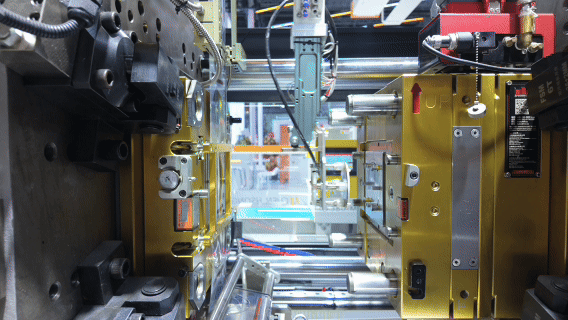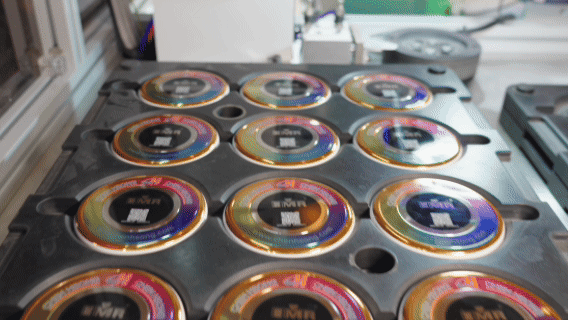
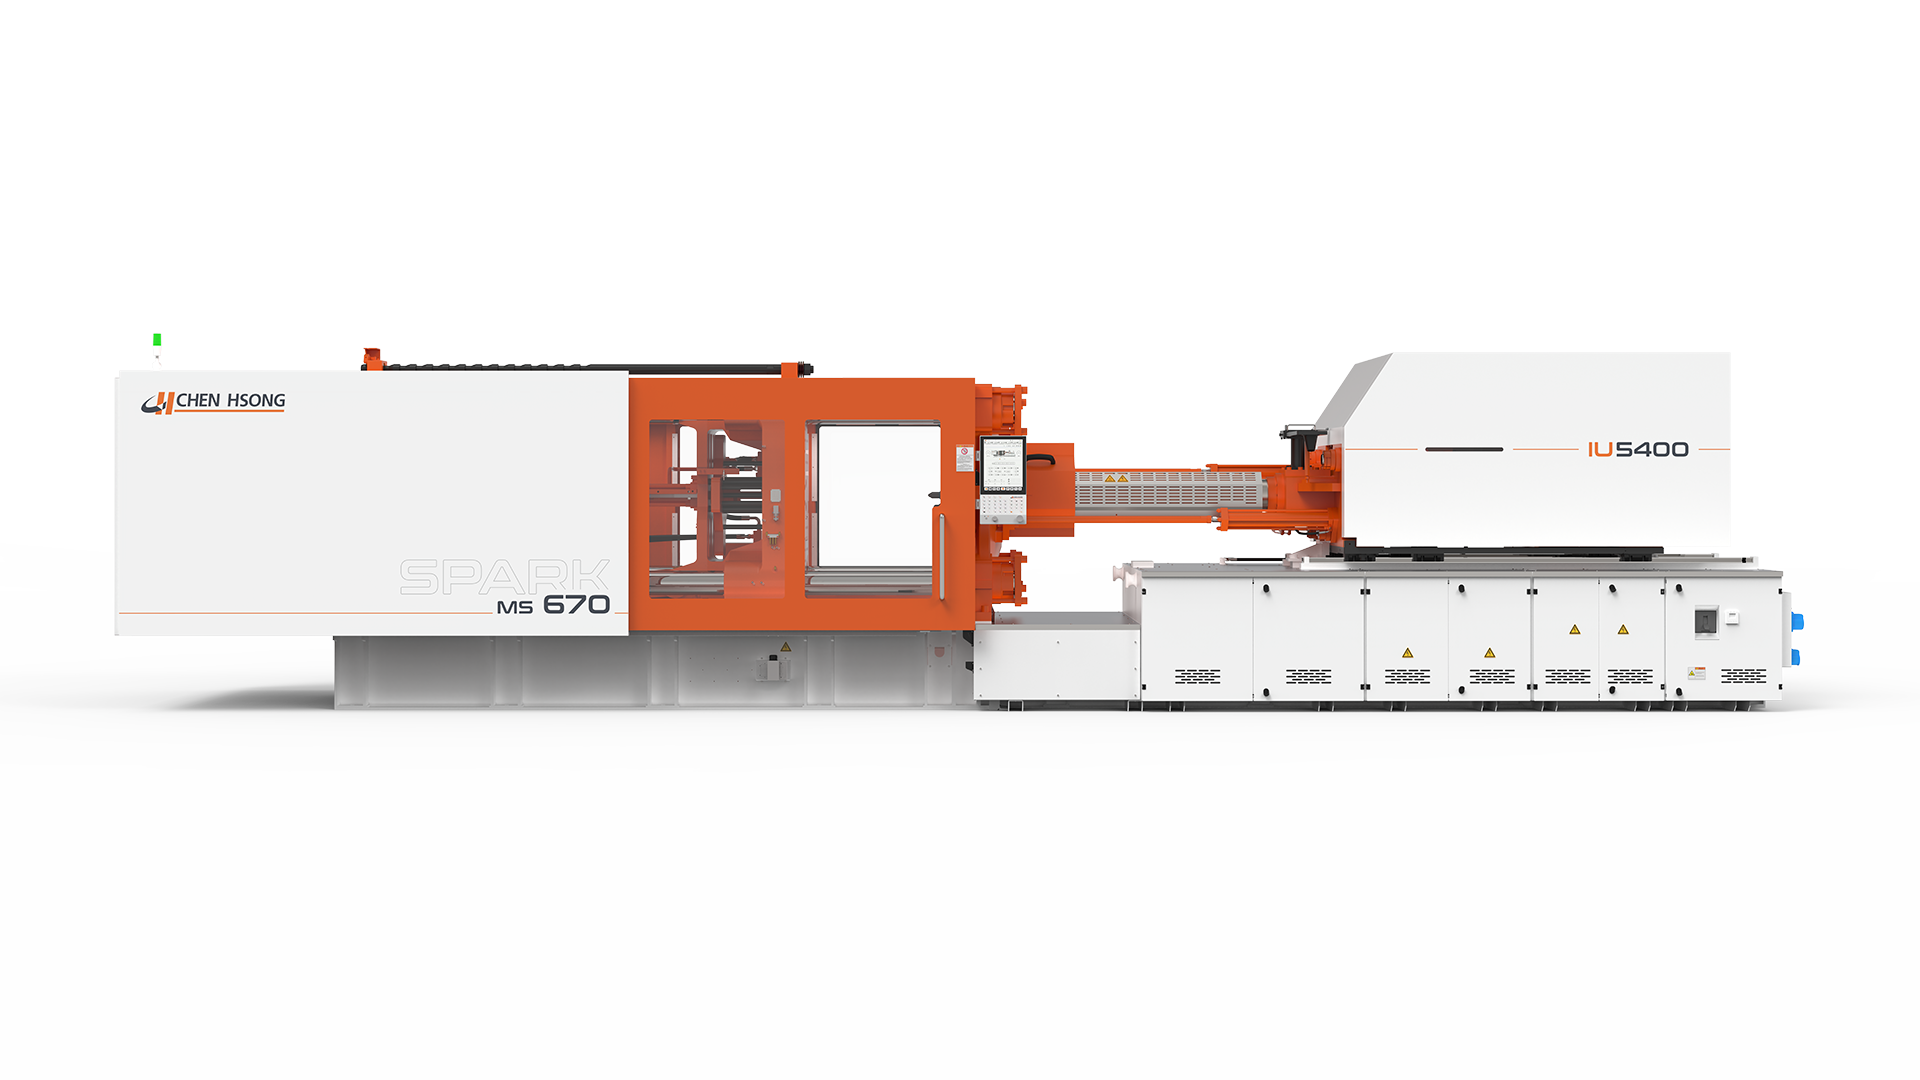
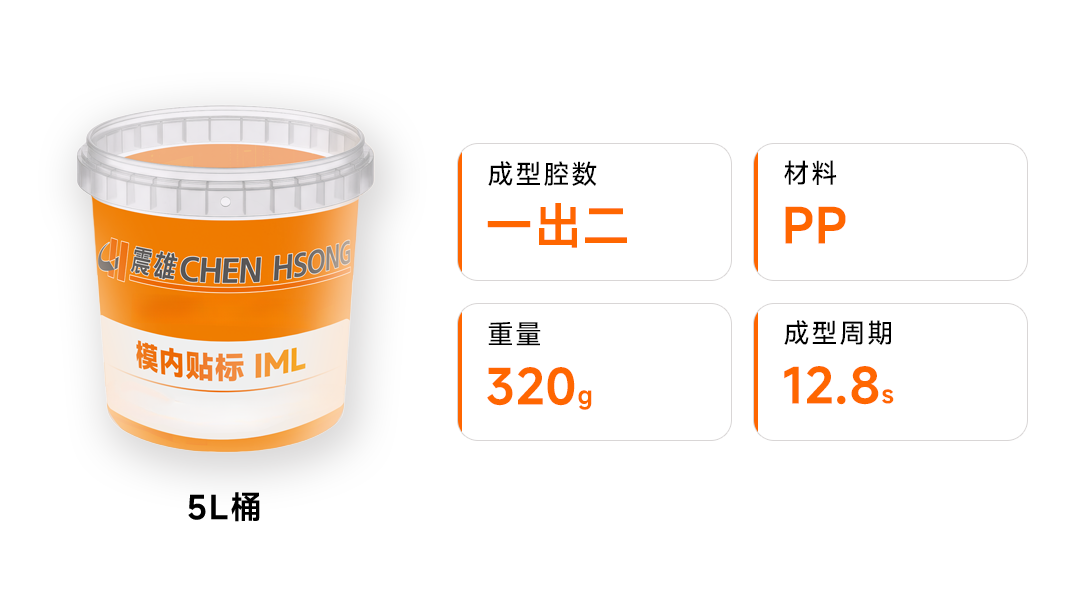
IML对膜片定位、模具设计及注射温控稳定性要求较高。SPARK MS电动注塑机覆盖90至1700吨锁模力,大模板设计适配加大开模行程与送膜空间,标配160mm/s高速稳定注射,搭配iChen™ AI Molder智能参调控制,减少人工试模变量。

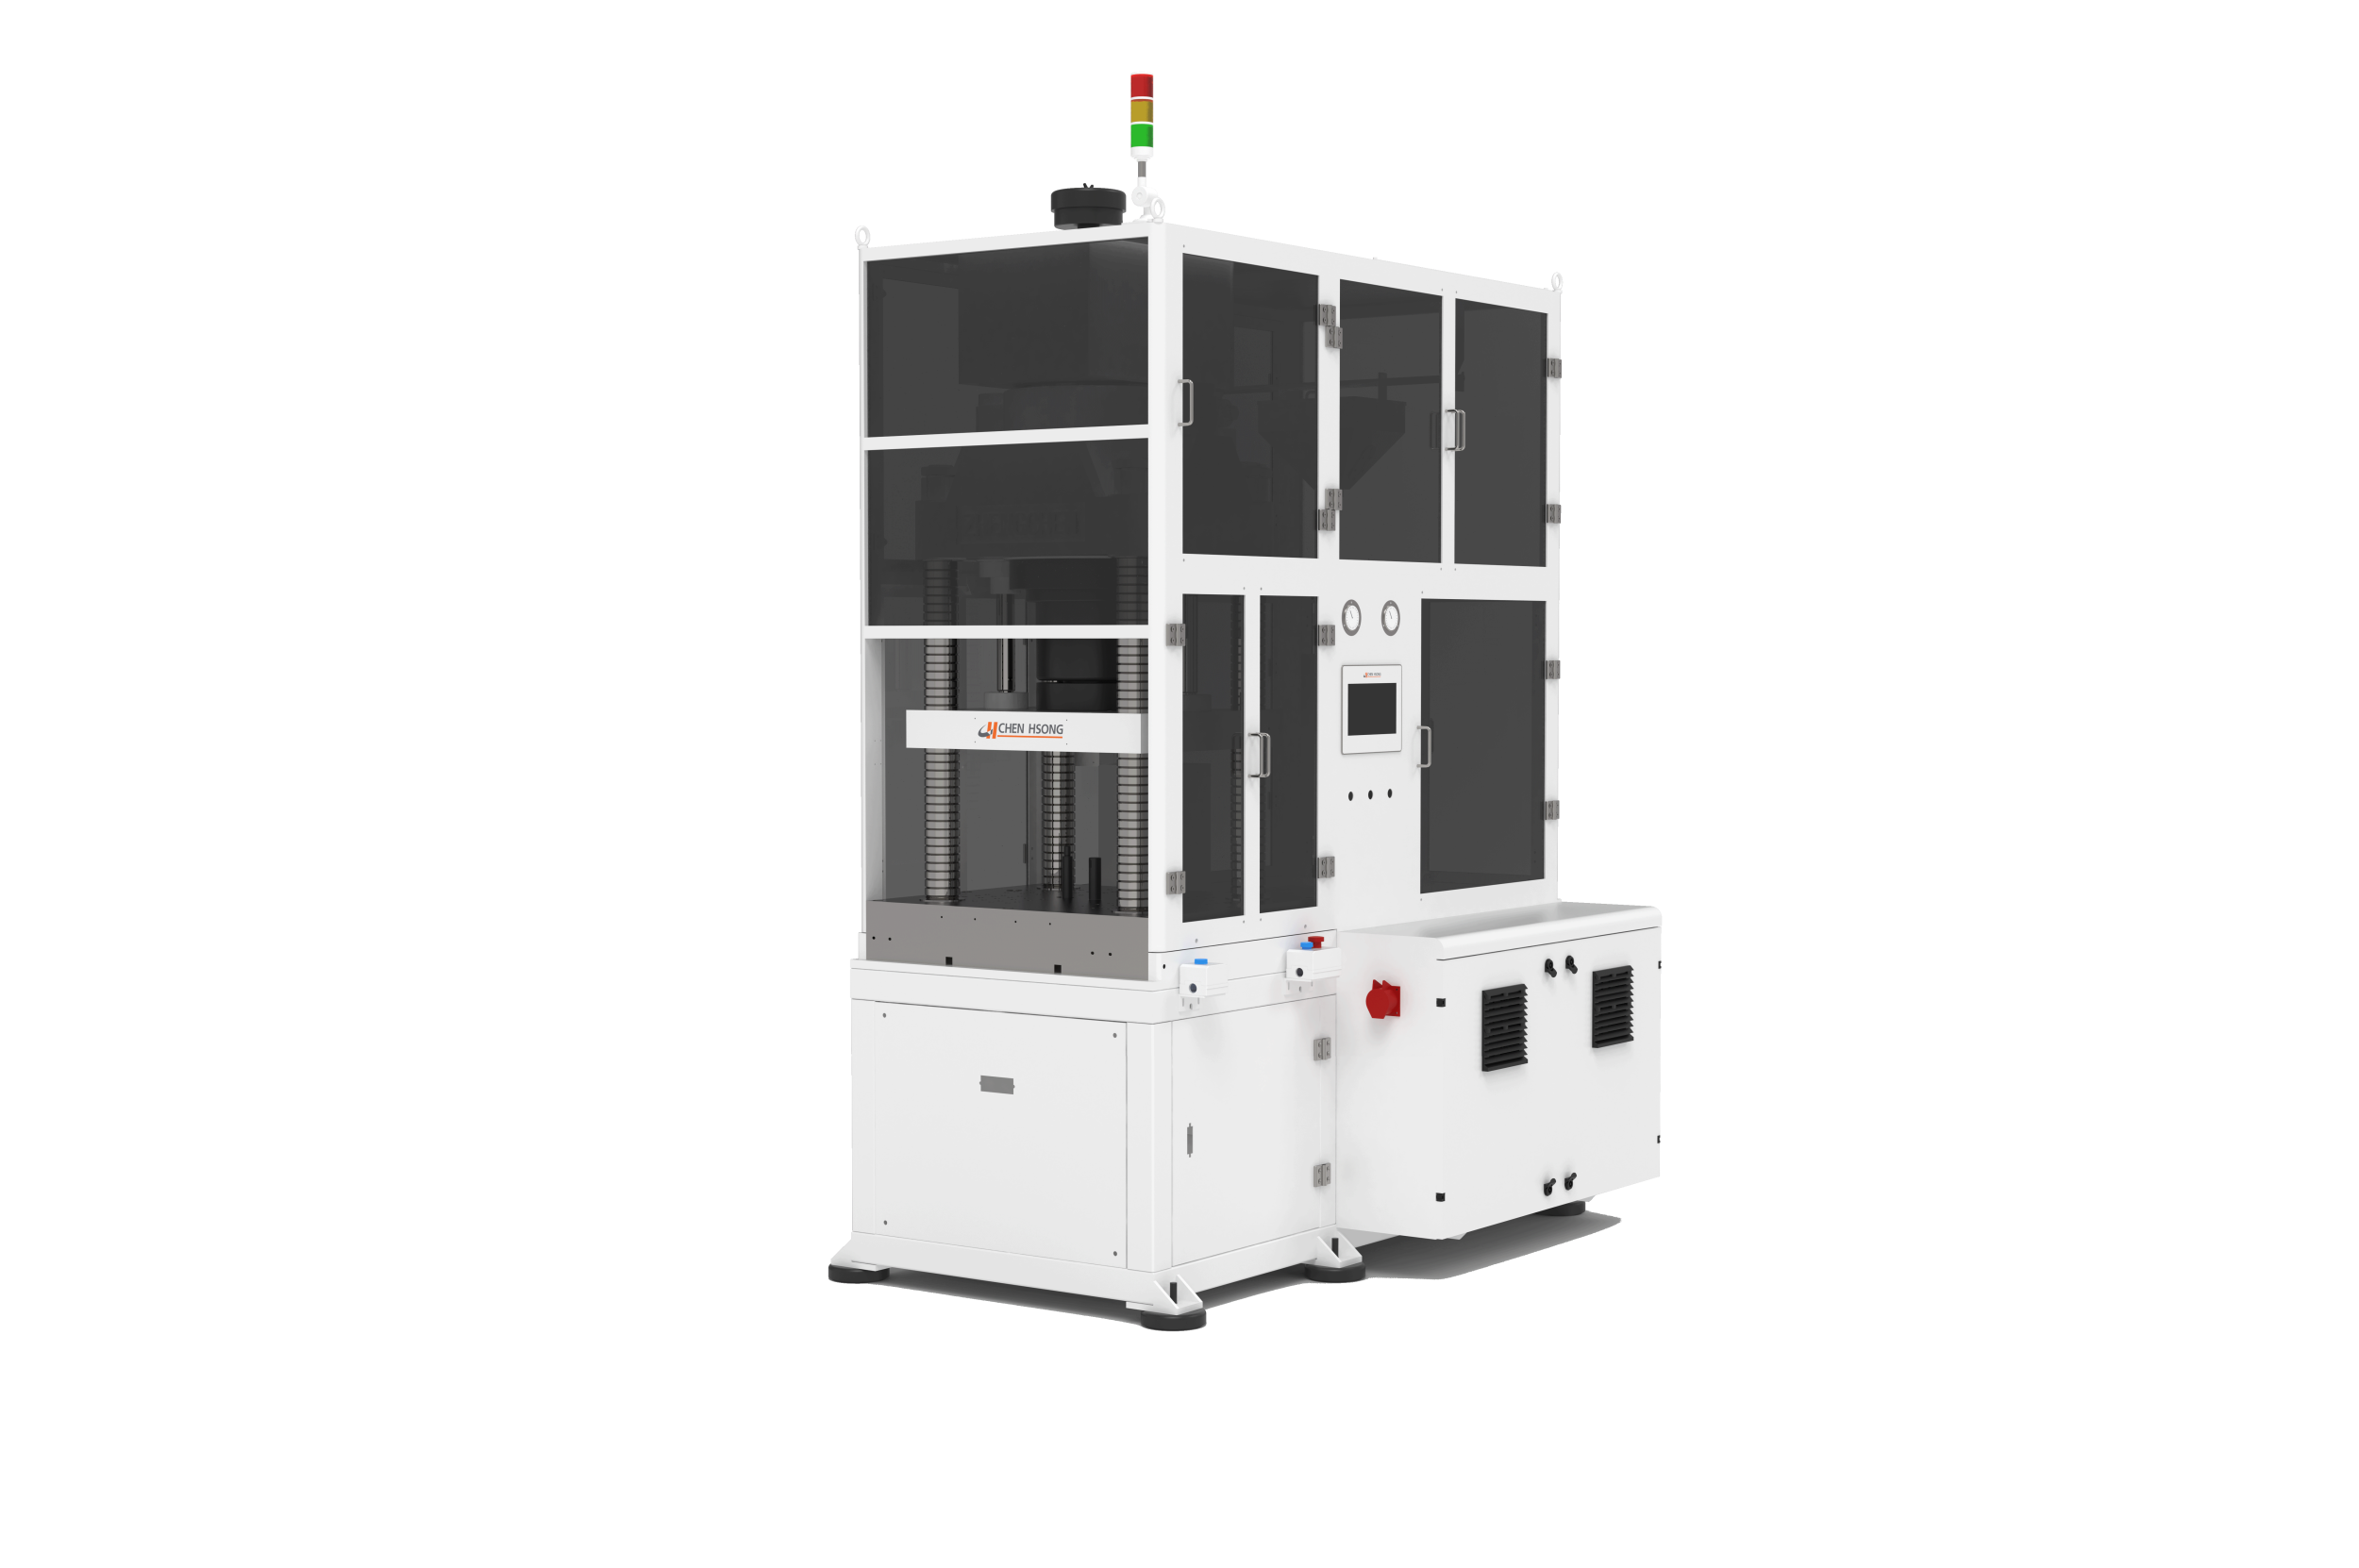
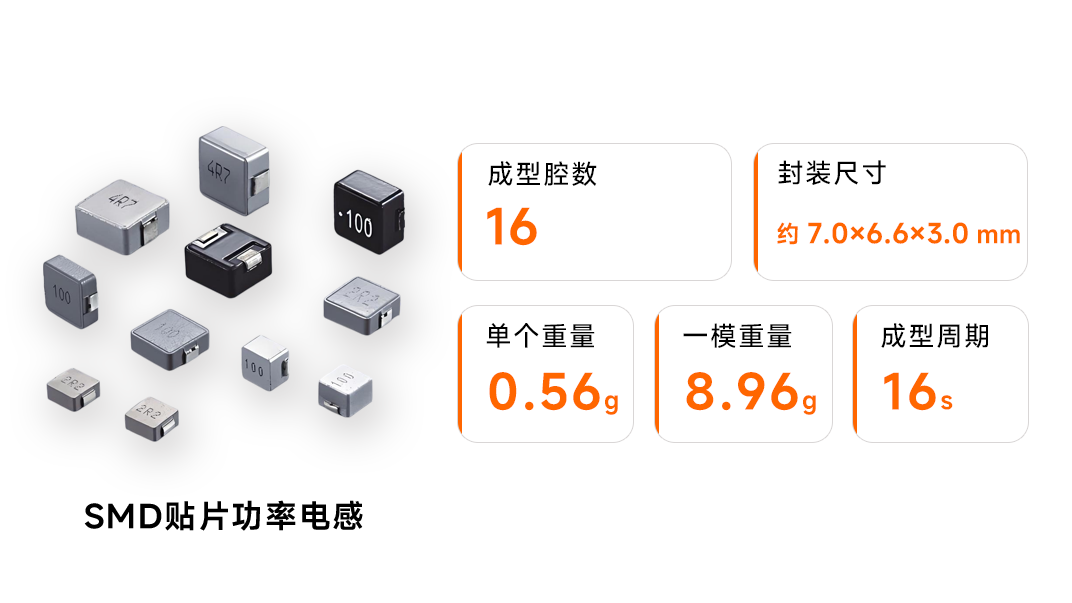
H系列立式模压机以高刚性机身、微小合模间隙与出色抗偏载能力,确保滑块高速运动中保持垂直;微米级闭环控制在疾速模压下精准包覆微细线圈,方案稼动率高于99.6%;高效一体成型可将原本需要焊接、铆接或粘接的结构前移至模内一次完成。

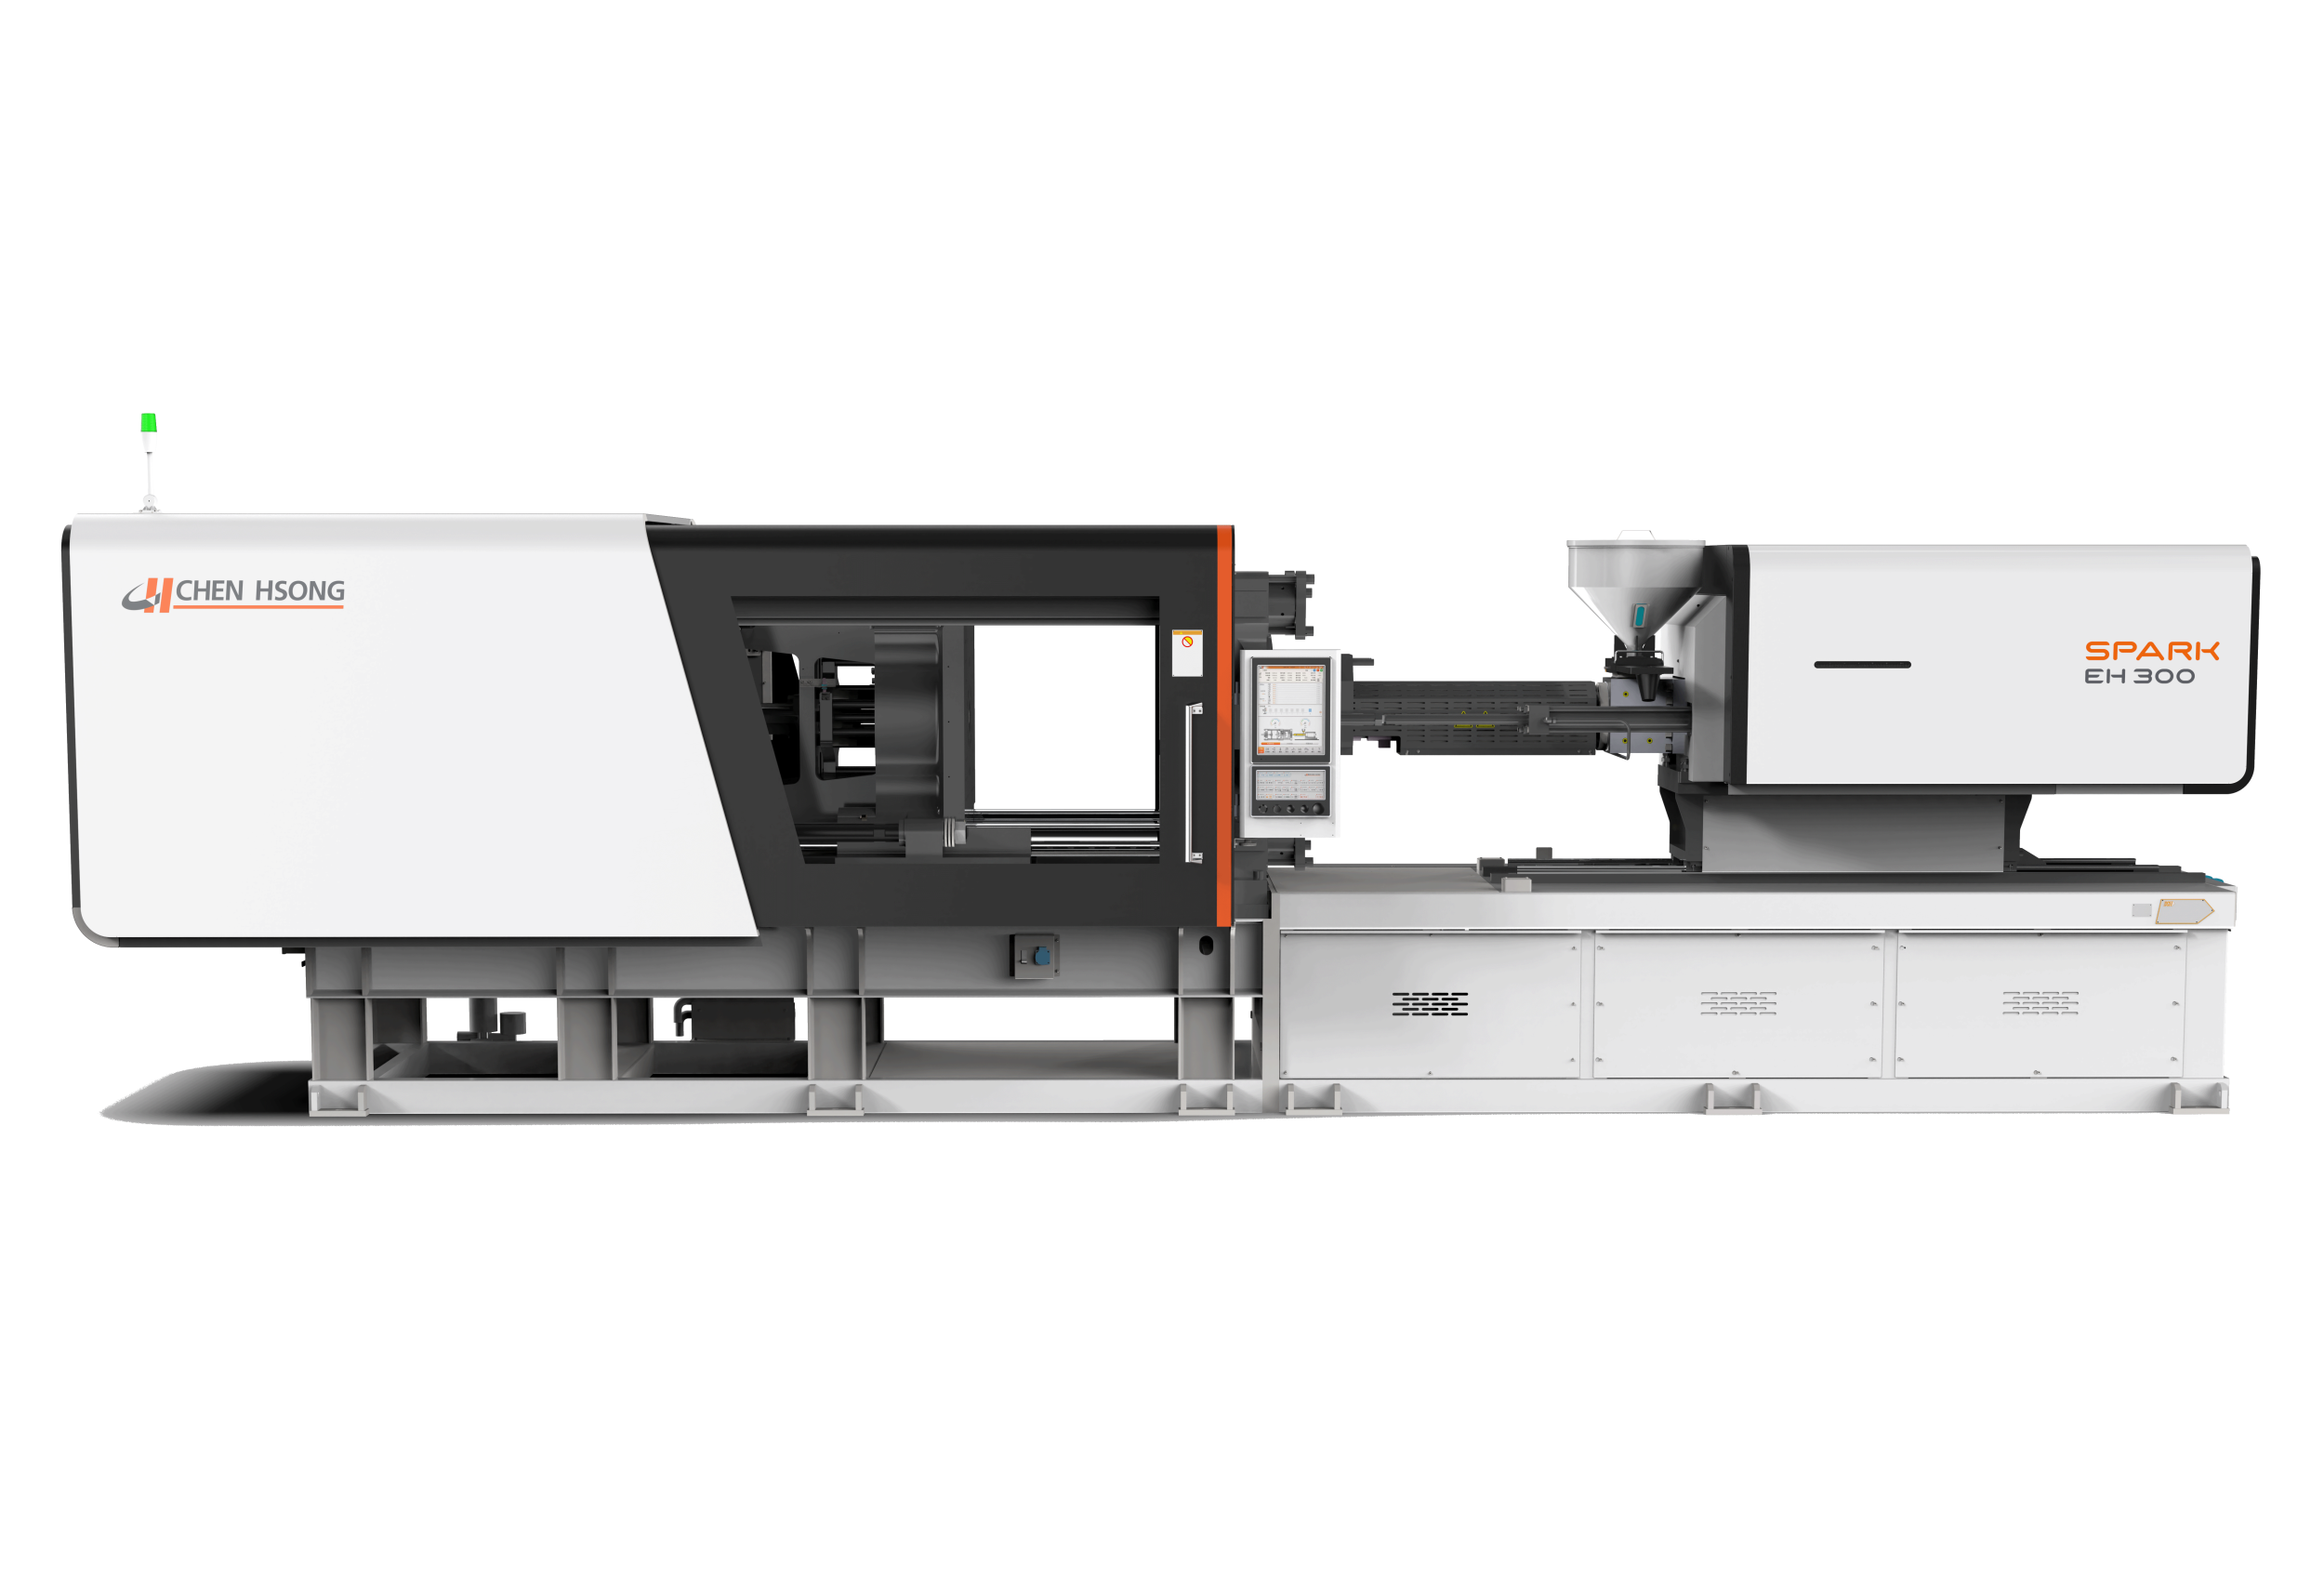
SPARK EH电动注塑机通过多射台灵活组合与转盘模具、转轴机构配合,注塑完成后直接在模内完成产品组装,出模即成品,无需额外装配工位。

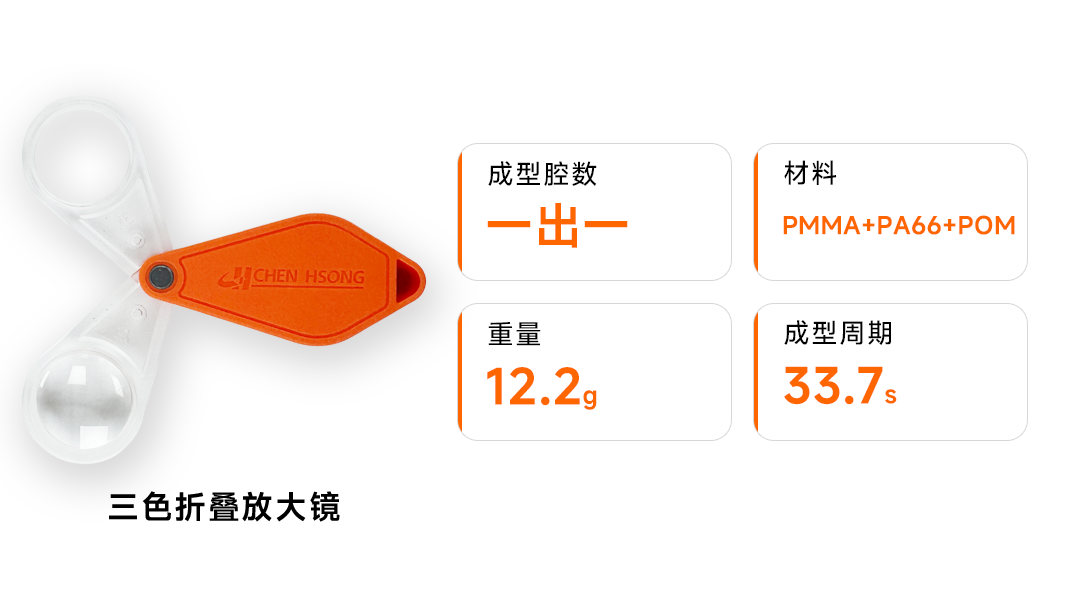
后道工序的"做减法",不是工序的消失,而是制造逻辑的改写。震雄正在围绕这一变化,持续拓展注塑装备与一体化成型解决方案的能力边界。